Fabrication
Comment naît un Ugartechea
Dès l’origine, Ugartechea fut un atelier autonome : il forait ses propres canons, assurait lui-même la trempe, le bronzage et le chromage, et montait chaque fusil sur un noyer fini à l’huile. Voici comment un fusil prend forme, de la forge à l’épreuve.
01
Canons
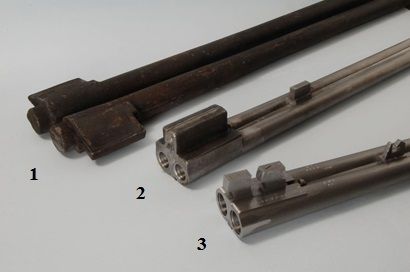
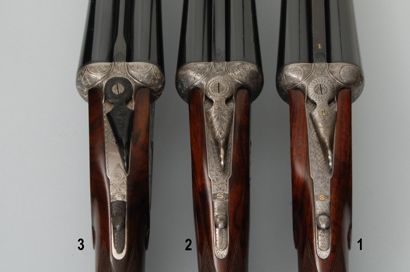
Chaque canon commence par une pièce d’acier forgé. Il est dégrossi, foré, usiné, puis assemblé à son jumeau et fini à la main. Les fusils à platines Ugartechea ont des canons demi-bloc : chaque tube est forgé avec la moitié du crochet qui verrouille le fusil.
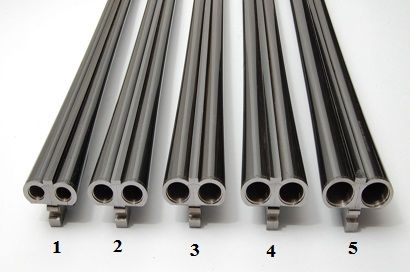
Les canons sont fabriqués dans cinq calibres, du 12 au .410, et en longueurs de 63,5 à 71 cm.
02
La bascule
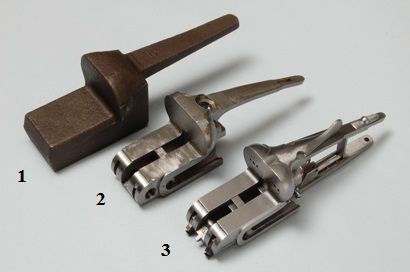
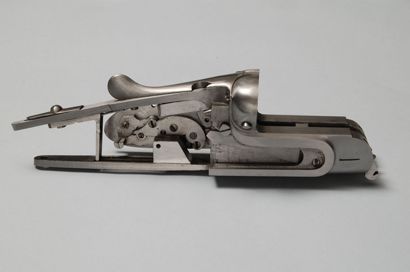
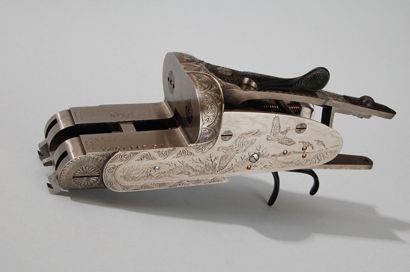
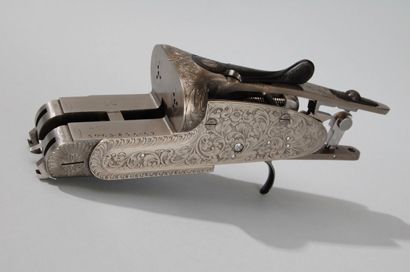
La bascule part elle aussi d’une pièce forgée, usinée par étapes jusqu’à sa forme définitive. Son intérieur est travaillé pour recevoir la mécanique, et elle est préparée pour la double détente ou, sur commande, la monodétente.
03
La mécanique
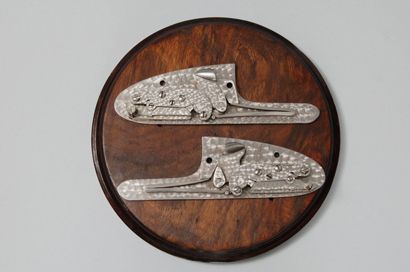
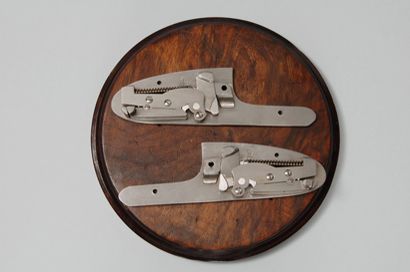
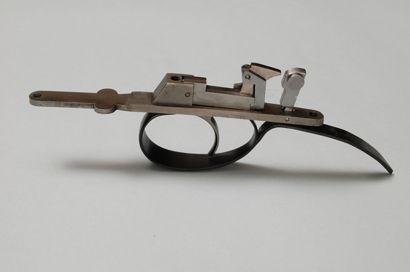
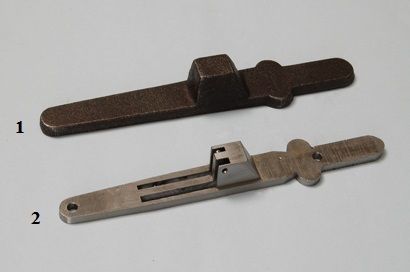
Les mécaniques sont réalisées avec des grands ressorts en V traditionnels ou des ressorts à boudin, selon le modèle, et les gâchettes sont finies et réglées à la main pour un départ net et régulier. La sous-garde est usinée à partir d’une pièce brute puis ajustée à la bascule.
04
Montage et finition
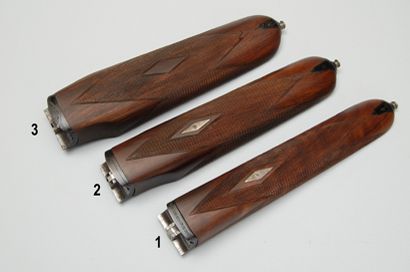
Le noyer est choisi pour chaque fusil, façonné aux dimensions du client, fini à l’huile et quadrillé à la main. Les devants sont réalisés en version anglaise, semi-queue de castor ou queue de castor, et la bande (plate, concave ou trapézoïdale) est posée entre les canons.
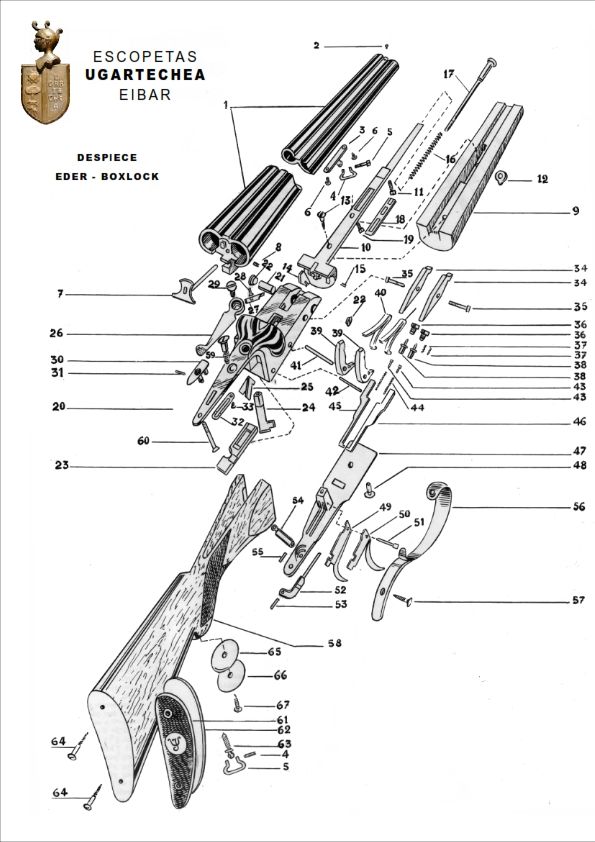
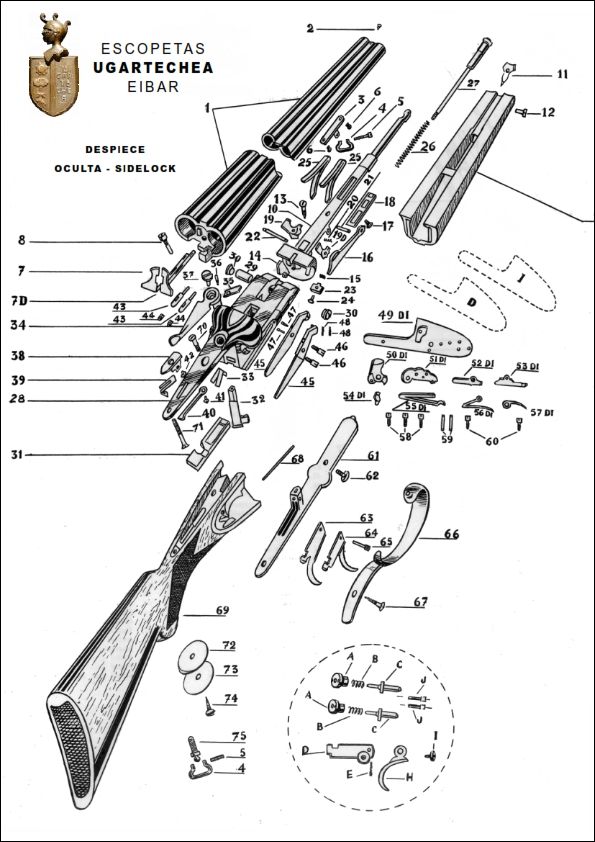
Chaque pièce, dessinée
Les vues éclatées d’usine des bascules Eder (Anson & Deeley) et Oculta (à platines). Les propriétaires peuvent s’en servir pour identifier les pièces lors d’une révision.
Épreuve
Avant de quitter Eibar, chaque fusil passe au Banco Oficial de Pruebas, le banc d’épreuve officiel espagnol, et reçoit ses poinçons d’épreuve selon les règles de la C.I.P.
Contact
Parlez à l’atelier
Une question sur un modèle, une configuration ou une commande ? Écrivez-nous : l’équipe d’Eibar vous répond, en général sous un jour ouvré.